Guia de fundição de válvulas: materiais, processos de fundição, defeitos e seleção
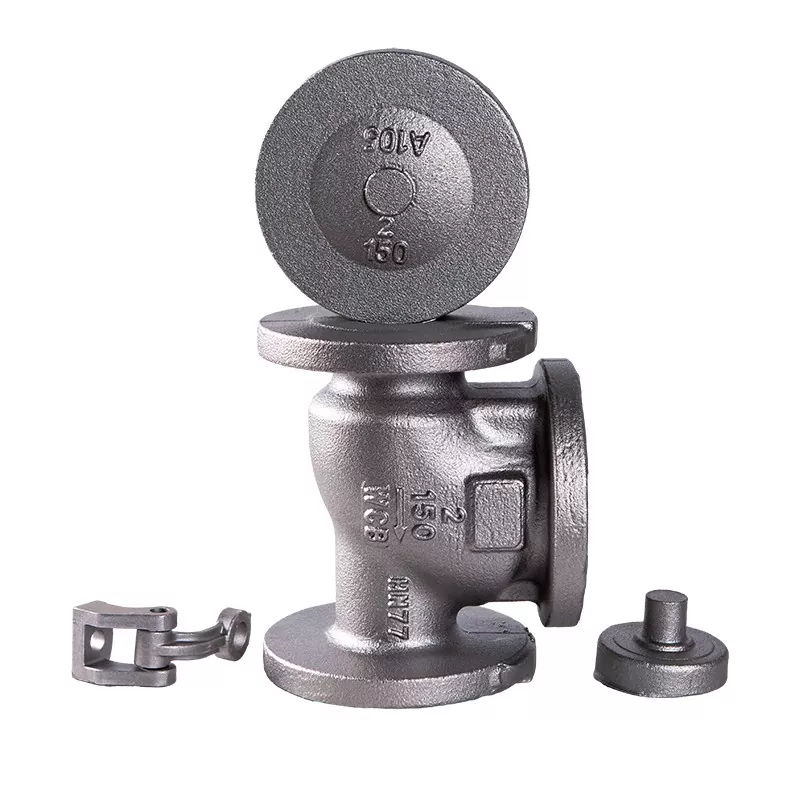
A fundição de válvulas é um importante processo de fabricação para a produção de corpos de válvulas, castelos, tampas e outros componentes que contêm pressão. Em comparação com a usinagem de um corpo de válvula inteiramente a partir de material sólido, a fundição permite que os fabricantes produzam passagens de fluxo complexas e grandes estruturas de válvula com utilização de material mais eficiente.
No entanto, nem todo método ou material de fundição é adequado para todas as aplicações de válvula. Temperatura de trabalho, pressão, características do fluido, tamanho da válvula, requisitos de material e quantidade de produção afetam o processo de fundição e o design final do componente. Este guia explica os principais tipos deFundição de válvula, materiais comumente usados, processos de fabricação, defeitos de fundição e pontos-chave a serem considerados ao adquirir componentes fundidos para válvulas.
Por que a fundição é usada na fabricação de válvulas?
O corpo da válvula geralmente contém passagens de fluxo internas, cavidades, sedes e estruturas de conexão. A fundição pode formar grande parte desta geometria antes da usinagem, reduzindo a quantidade de material que precisa ser removido durante o processamento subsequente.
As principais vantagens incluem:
- Adequado para geometrias complexas de corpo de válvula
- Pode produzir componentes grandes e pesados
- Permite a utilização de diferentes ligas metálicas
- Reduz os requisitos de usinagem para determinados projetos
- Adequado para componentes individuais e grandes tiragens de produção
Processos comuns de fundição de válvulas
Diferentes processos de fundição fornecem diferentes níveis de precisão dimensional, acabamento superficial, eficiência de produção e custo.
Fundição em Areia
A fundição em areia é amplamente utilizada para corpos de válvulas e outros componentes metálicos relativamente grandes. Um molde de areia é formado em torno de um padrão e o metal fundido é derramado na cavidade do molde.
É particularmente útil quando os componentes da válvula são grandes, possuem passagens internas complexas ou exigem quantidades de produção flexíveis.
Fundição de investimento
A fundição de precisão usa um padrão de cera descartável para criar uma cavidade de molde detalhada. Pode produzir componentes com formas relativamente complexas e boa precisão dimensional.
Este processo é comumente considerado quando os componentes da válvula têm dimensões menores, geometria detalhada ou requisitos dimensionais mais rígidos.
Fundição sob pressão
A fundição sob pressão força o metal fundido em um molde de metal reutilizável sob pressão. Ele pode fornecer alta eficiência de produção e dimensões consistentes para materiais e componentes de válvula adequados.
No entanto, a fundição sob pressão não é adequada para todas as aplicações de válvula, especialmente quando o material, os requisitos de pressão, o tamanho do componente ou as condições de serviço exigem outro método de fundição.
Fundição Centrífuga
A fundição centrífuga utiliza rotação para distribuir o metal fundido contra a parede do molde. Está principalmente associado a componentes cilíndricos ou em forma de anel e pode ser útil para peças específicas de válvulas e componentes industriais relacionados.
Materiais Comuns Utilizados para Fundição de Válvulas
O material de fundição deve ser selecionado de acordo com o ambiente operacional da válvula e não simplesmente com o seu preço de compra.
| Material | Características Típicas | Considerações Comuns |
|---|---|---|
| Aço carbono | Boa resistência e desempenho industrial geral | A liga e o grau adequados devem ser selecionados de acordo com a pressão, temperatura e condições do fluido |
| Aço inoxidável | Boa resistência à corrosão | Frequentemente selecionado para ambientes fluidos corrosivos ou exigentes |
| Liga de aço | Propriedades mecânicas e relacionadas à temperatura aprimoradas dependendo da composição da liga | Usado onde o aço carbono padrão pode não atender aos requisitos de serviço |
| Ferro Dúctil | Boa resistência e moldabilidade | Comum em aplicações de válvulas industriais e relacionadas à água |
| Ferro fundido | Boa moldabilidade e eficiência de custos | A aplicação deve ser avaliada de acordo com os requisitos de pressão, temperatura e corrosão |
Como funciona o processo de fundição de válvulas?
1. Projeto de válvula e preparação de padrões
O processo de fabricação começa com o projeto dos componentes da válvula. O padrão de fundição deve levar em conta a forma, dimensões, tolerância de usinagem, contração e passagens internas necessárias.
2. Fabricação de moldes
Um molde é preparado de acordo com o método de fundição selecionado. O molde deve reproduzir com precisão a geometria da válvula enquanto permite que o metal fundido flua adequadamente para dentro da cavidade.
3. Fusão de metais
A liga selecionada é fundida sob condições controladas. A composição química e a temperatura de fusão precisam ser monitoradas para manter as propriedades consistentes do material.
4. Derramando
O metal fundido é derramado no molde preparado. O sistema de passagem e alimentação ajuda a controlar o fluxo do metal e a compensar o encolhimento durante a solidificação.
5. Solidificação e Resfriamento
O metal solidifica gradualmente dentro do molde. As condições de resfriamento podem afetar a microestrutura da peça fundida, a estabilidade dimensional e o potencial de defeitos internos.
6. Remoção e limpeza da peça fundida
Após a solidificação, a peça fundida é retirada do molde. Areia, portões, risers, rebarbas e outros materiais indesejados são removidos antes do processamento posterior.
7. Tratamento térmico
Dependendo do material e da aplicação, o tratamento térmico pode ser utilizado para obter as propriedades mecânicas e as condições do material exigidas.
8. Usinagem
A fundição normalmente produz o formato básico em vez do componente final da válvula acabado. Superfícies críticas, como faces de conexão, sedes de válvulas, aberturas de haste e áreas de vedação, são usinadas nas dimensões exigidas.
9. Inspeção e Teste
A peça fundida acabada deve ser inspecionada de acordo com os requisitos técnicos aplicáveis. Dependendo da aplicação da válvula, a inspeção pode incluir inspeção dimensional, inspeção visual, verificação de material e testes não destrutivos.
Defeitos comuns de fundição de válvula
A qualidade da fundição tem um efeito direto na confiabilidade do componente acabado da válvula. Vários defeitos podem ocorrer se o projeto do molde, a temperatura do metal, o vazamento, a alimentação ou a solidificação não forem controlados adequadamente.
Porosidade
Porosidade refere-se a vazios ou cavidades relacionadas ao gás dentro da peça fundida. A porosidade excessiva pode reduzir a integridade dos componentes da válvula que contêm pressão.
Encolhimento
O encolhimento pode ocorrer à medida que o metal fundido se contrai durante a solidificação. O projeto adequado do riser e do sistema de alimentação é importante para reduzir defeitos relacionados ao encolhimento.
Inclusões
Inclusões não metálicas ou partículas indesejadas podem ficar presas na peça fundida. Práticas limpas de fusão e procedimentos apropriados de moldagem e vazamento ajudam a reduzir esse risco.
Rachaduras
Rachaduras podem se desenvolver durante a solidificação ou resfriamento devido a tensões térmicas, características do material ou condições inadequadas de fundição.
Erros de funcionamento e fechamentos a frio
Um erro de funcionamento ocorre quando o metal fundido não preenche completamente a cavidade do molde. Um fechamento a frio pode ocorrer quando fluxos de metal separados se encontram sem fundir adequadamente. Ambos os defeitos podem afetar a geometria final e a integridade da peça fundida.
Como escolher a carcaça de válvula certa?
Fundição de válvulaa seleção deve começar com as condições de operação e não com o método de fundição em si.
Considere o material da válvula
Determine se a aplicação requer aço carbono, aço inoxidável, liga de aço, ferro dúctil, ferro fundido ou outra liga. A seleção do material deve levar em consideração corrosão, temperatura, pressão e compatibilidade de fluidos.
Considere o tamanho e a geometria da válvula
Corpos de válvulas grandes e componentes com passagens internas complicadas podem exigir processos de fundição diferentes dos componentes de precisão menores.
Considere a temperatura e pressão operacional
A pressão e a temperatura afetam os requisitos de material e fabricação dos componentes da válvula que contêm pressão. A peça fundida deve ser adequada às condições reais de serviço, em vez de ser selecionada apenas de acordo com o tamanho nominal da válvula.
Considere a quantidade de produção
Para lotes pequenos ou componentes grandes, um processo de fundição flexível, como a fundição em areia, pode ser apropriado. A produção em alto volume pode justificar ferramentas e processos projetados para maior repetibilidade e eficiência de produção.
O que você deve verificar ao comprar peças fundidas de válvulas?
Para fabricantes de válvulas, empresas de engenharia e compradores industriais, vários detalhes devem ser confirmados antes de fazer um pedido.
- Grau do material e composição química
- Padrão de fabricação aplicável
- Dimensões do corpo da válvula
- Subsídio de usinagem
- Tratamento térmico necessário
- Condição da superfície
- Tolerâncias dimensionais
- Requisitos de testes não destrutivos
- Requisitos relacionados à pressão
- Requisitos de inspeção e documentação
Por que a usinagem é importante após a fundição da válvula?
A fundição fornece o formato básico do corpo da válvula, mas muitas superfícies críticas requerem usinagem adicional. Superfícies de vedação, faces de flange, áreas roscadas, dimensões de furo e outras características funcionais precisam atender aos requisitos dimensionais especificados.
Por esta razão, a fundição e a usinagem da válvula devem ser consideradas como parte do mesmo processo de fabricação. Uma boa qualidade de fundição fornece um ponto de partida estável para usinagem e inspeção subsequentes.
Fundição de válvula vs. componentes de válvula forjada
| Comparação | Fundição de válvula | Forjamento de válvula |
|---|---|---|
| Geometria Complexa | Bem adequado para formas complexas e passagens internas | Mais limitado dependendo do design do componente |
| Componentes Grandes | Adequado para muitos corpos de válvulas grandes | Pode exigir maior capacidade de conformação |
| Utilização de materiais | Pode reduzir a usinagem de material sólido | Depende do projeto de forjamento e dos requisitos de usinagem |
| Flexibilidade de Produção | Vários processos de fundição estão disponíveis para diferentes requisitos | A seleção do processo depende fortemente do material e da geometria do componente |
| Passagens Internas | Pode formar passagens complexas usando núcleos | Pode exigir operações adicionais de usinagem ou conformação |
Perguntas frequentes sobre fundição de válvulas
Para que é usada a fundição de válvula?
A fundição de válvulas é comumente usada para fabricar corpos de válvulas, castelos, tampas, alojamentos e outros componentes que se beneficiam da formação de geometrias metálicas complexas antes da usinagem.
Qual material é melhor para fundição de válvula?
Não existe um único material adequado para todas as válvulas. Aço carbono, aço inoxidável, aço-liga, ferro dúctil e ferro fundido podem ser usados dependendo da pressão, temperatura, corrosão, características do fluido e padrões aplicáveis.
A fundição em areia é adequada para corpos de válvulas?
Sim. A fundição em areia é amplamente aplicável a corpos de válvulas, especialmente a componentes maiores e projetos com passagens internas complexas. O processo apropriado ainda depende do material, dimensões, requisitos de qualidade e quantidade de produção do componente.
A fundição de válvulas requer usinagem?
Na maioria dos casos, sim. A fundição produz a geometria básica do componente, enquanto a usinagem é usada para atingir as dimensões e superfícies funcionais necessárias.
Como os defeitos de fundição podem ser reduzidos?
O controle de defeitos começa com um padrão e projeto de molde adequados, composição de metal adequada e controle de temperatura, abertura e alimentação eficazes, solidificação controlada e inspeção apropriada após a fundição.
Conclusão
A fundição de válvulas oferece uma maneira eficiente de fabricar corpos de válvulas e outros componentes metálicos complexos antes da usinagem e da inspeção final. O processo de fundição apropriado depende do material, tamanho, geometria, condições operacionais, quantidade de produção e requisitos de qualidade da válvula.
Para os compradores que compram peças fundidas de válvulas, é importante confirmar a qualidade do material, o método de fundição, as dimensões, os requisitos de usinagem, o tratamento térmico, os padrões de inspeção e a documentação antes de fazer um pedido. Um fornecedor capaz de gerenciar fundição, usinagem, inspeção e controle de qualidade como um processo integrado também pode simplificar a aquisição de componentes de válvulas acabados.